¿Qué es un reductor de engranajes endurecido para extrusora?
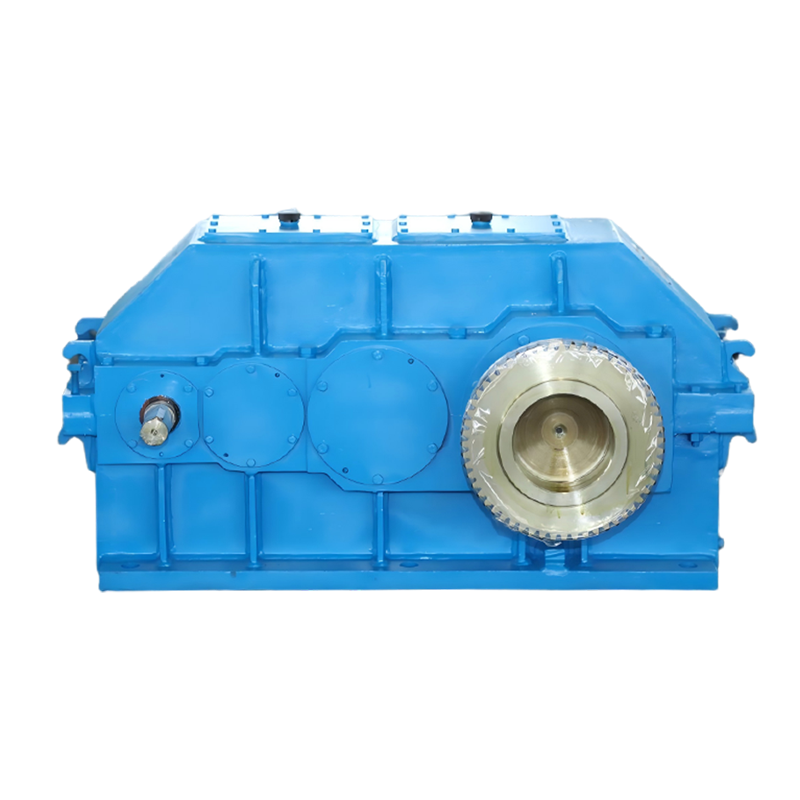
un reductor de engranajes endurecido por extrusora es un reductor de velocidad de servicio pesado con dientes de engranaje rectificados y cementados (generalmente 58-62 HRC en el flanco del diente) diseñado para accionar extrusoras de un solo tornillo y de dos tornillos en condiciones continuas de alto torque. Las superficies de los dientes endurecidas son la única diferencia entre una caja de cambios que mantiene su precisión durante décadas y una que desarrolla juego, ruido y vibración a las pocas temporadas de producción.
La extrusión no es una aplicación de uso ocasional. Una extrusora de plástico o caucho funciona las 24 horas del día, empuja el polímero viscoso fundido a través de un troquel a una velocidad de tornillo casi constante y puede alcanzar picos de torsión durante el arranque, los ciclos en frío y la variación de la materia prima. El reductor es el corazón mecánico del tren de transmisión: reduce la velocidad del motor a las 20-150 rpm típicas de los tornillos de extrusión, multiplica el par y debe hacerlo con un tiempo de inactividad mínimo. Por eso entender Cómo funciona un reductor de engranajes industrial y qué tipo se adapta a su accionamiento importa antes de elaborar una especificación.
Esta guía explica qué cambios en los engranajes endurecidos se realizan en la práctica, cómo se comparan con alternativas blandas y semiduras, qué parámetros de selección son más importantes y cómo adaptar un reductor a un proceso de extrusión específico.
Por qué las extrusoras exigen engranajes endurecidos
Los accionamientos del extrusor fallan por fatiga de la superficie antes de fallar por la fuerza, razón por la cual los engranajes endurecidos son los predeterminados en la industria para tareas de extrusión continua.
El ciclo de carga es agotador. El funcionamiento continuo significa que los dientes del engranaje pasan a través del engrane millones de veces al año, y en cada engrane la tensión de contacto hertziana en el flanco del diente es alta. Con el tiempo, esa tensión inicia microfisuras que se convierten en picaduras. Los engranajes blandos o normalizados de aproximadamente 180-220 HB simplemente no tienen la resistencia a la fatiga superficial para este trabajo. Sus flancos se desgastan, aumenta el juego, aumenta el ruido y la señal de velocidad del tornillo se vuelve inestable, lo que se manifiesta directamente como variación dimensional en el producto extruido.
El mismo mecanismo desgasta los pequeños engranajes del extrusor en la maquinaria de escritorio: un engranaje de latón en un extrusor liviano puede mostrar un desgaste visible después de unos meses de uso como hobby. En una extrusora industrial, la física es idéntica, sólo que el costo de reposición, el tiempo de inactividad y la tasa de desperdicio son miles de veces mayores. Los engranajes endurecidos, carburizados a 58-62 HRC y rectificados con acabado, resisten las picaduras y el desgaste adhesivo y mantienen la precisión original del reductor durante una parte mucho mayor de su vida mecánica.
Agregue estrés térmico y contaminación. Las salas de extrusión están calientes y el polvo de polímero o el material degradado pueden llegar a la caja de engranajes a través de los sellos. Los flancos endurecidos toleran la lubricación marginal y la contaminación fina mucho mejor que los materiales más blandos, que es la razón práctica por la que los procesadores siguen especificándolos.
Superficies dentales endurecidas, semiduras o blandas
Para la selección del accionamiento del extrusor, la dureza de la superficie del diente es el parámetro más decisivo: determina la capacidad de carga, la vida útil y la economía de la eventual reconstrucción.
| Parámetro | Superficie dental blanda | Superficie del diente de dureza media | Superficie del diente endurecida |
|---|---|---|---|
| Dureza superficial típica | HB 180-220 | HB 300-360 / HRC 35-45 | CDH 58-62 |
| Tratamiento térmico | Normalizar o apagar el temperamento | Endurecimiento por inducción / nitruración | Carburación más rectificado de acabado |
| Capacidad de par relativa | 1,0 (línea de base) | 1,5-1,8 | 2,5-3,0 |
| Resistencia a la carga de impacto | Bajo | moderado | Alto |
| Picaduras y vida útil | más corto | Intermedio | más largo |
| Eficiencia típica | 96-97% | 97-98% | 97-98,5% |
| Más adecuado para | Servicio de extrusor ligero e intermitente | Líneas cíclicas de servicio medio | Extrusión continua 24 horas al día, 7 días a la semana |
Para las extrusoras se prefieren los engranajes cementados y rectificados porque el rectificado corrige la distorsión del tratamiento térmico, por lo que el perfil del flanco y la precisión del avance pueden alcanzar la calidad DIN clase 5-6. La combinación de una carcasa dura y un núcleo resistente con bajo contenido de carbono proporciona dientes que resisten tanto el daño de la superficie como la fatiga por flexión. Los engranajes de dureza media se ubican en el medio y pueden soportar trabajos cíclicos más livianos, pero siguen siendo marginales para la extrusión de polímeros las 24 horas del día.
Criterios de selección del reductor del extrusor
Cuatro parámetros deciden si un reductor sobrevive al servicio de extrusión: capacidad de torsión y factor de servicio, relación y velocidad de salida, clasificación térmica y disposición de montaje o empuje.
Factor de par y servicio
Dimensione un reductor de extrusora con un factor de servicio de al menos 1,5 y de 1,75 a 2,0 para líneas de doble tornillo o compuestos con alto contenido de relleno. El par de arranque, el polímero frío y los atascos ocasionales de tornillos superan la carga en estado estacionario. un Reductor de engranajes cilíndricos con superficie de diente endurecido es la primera opción convencional aquí: ofrece un alto par en un tamaño compacto y absorbe las sobrecargas momentáneas típicas del arranque de la extrusora.
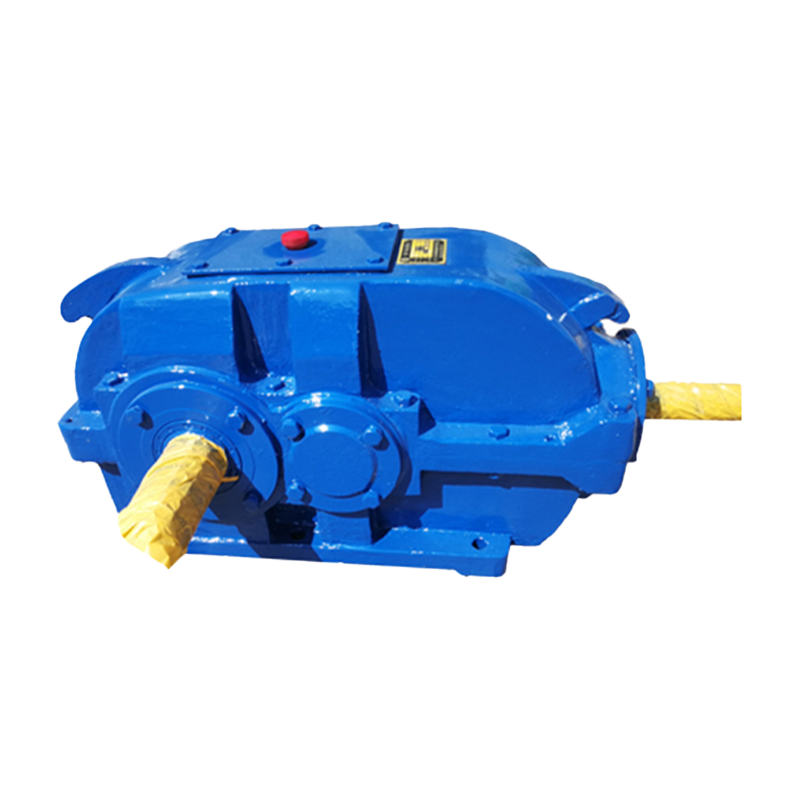 Fabricante de reductores de engranajes cilíndricos de superficie de dientes duros, fábrica Taixing Reducer es un fabricante y fábrica de reductores de engranajes cilíndricos de superficie de dientes duros en China, con años de experiencia en el sector industrial... Ver producto →
Relación y velocidad de salida
La mayoría de los tornillos extrusores funcionan entre 20 y 150 rpm. Un reductor helicoidal de dos etapas con relaciones de aproximadamente 10:1 a 25:1 cubre la mayoría de las líneas de un solo tornillo, mientras que el compuesto de doble tornillo puede necesitar relaciones superiores a 25:1 a velocidades de entrada más altas. Elegir la relación que sitúa el funcionamiento normal al 60-80% de la velocidad nominal de salida del reductor, dejando margen sin sobreacelerar el tren.
Clasificación térmica y potencia continua
Un reductor puede tener suficiente par mecánico pero sobrecalentarse en servicio 24 horas al día, 7 días a la semana, por lo tanto, compare la potencia nominal térmica (no solo la potencia mecánica) con la potencia real del motor. Si existe riesgo de que la temperatura del cárter de aceite supere los 85-90 grados Celsius, especifique la lubricación forzada con un enfriador o aumente el tamaño del bastidor. Los engranajes endurecidos funcionan a menor temperatura debido a una menor fricción, lo que reduce directamente el estrés térmico.
Montaje, disposición del eje y empuje
Los reductores coaxiales se adaptan a diseños compactos de motor encima, los reductores de eje paralelo ofrecen una altura más baja con relaciones grandes y los reductores planetarios proporcionan una densidad de torsión muy alta en distancias centrales cortas. Verifique la clasificación de empuje siempre que la carga axial del tornillo la soporte el cojinete reductor en lugar de un cojinete de empuje separado, un costo oculto en muchas modificaciones de extrusoras. También confirme que la dimensión del orificio hueco, la brida de salida o el pie coincida con el cilindro del extrusor sin adaptadores incómodos.
Cuatro modos de falla que previenen los engranajes endurecidos
Las picaduras, las raspaduras, la fatiga por flexión y el desgaste abrasivo son las causas de casi todas las fallas de la caja de engranajes del extrusor, y el endurecimiento soluciona cada una de ellas.
- Picaduras (fatiga superficial): la tensión de contacto repetida agrieta el flanco. Los flancos endurecidos a 58-62 HRC resisten las picaduras mucho más tiempo que los flancos blandos con el mismo par transmitido.
- Rayado (desgaste del adhesivo): una película de aceite rota suelda y rompe uniones microscópicas en las superficies de los dientes. Los flancos rectificados y endurecidos con un acabado de Ra 0,4-0,8 micrones son mucho más resistentes al desgaste.
- Fatiga por flexión de los dientes: Las sobrecargas y los atascos doblan la raíz del diente. El núcleo resistente debajo de una carcasa endurecida mantiene la raíz fuerte mientras la carcasa absorbe los daños en la superficie.
- Desgaste abrasivo: polvo y material de polímero degradado de los flancos. El endurecimiento ralentiza la pérdida abrasiva y preserva el juego que requiere la calidad de extrusión.
El control del juego es una palanca directa de calidad: una caja de engranajes desgastada produce pulsaciones en el tornillo, y las pulsaciones se convierten en variaciones del espesor de la pared en la tubería, la película y el perfil. Es por eso que los procesadores especifican engranajes rectificados reforzados incluso cuando el precio de compra inicial es más alto.
Adaptación del reductor a su proceso de extrusión
La familia de reductores adecuada sigue el proceso: las líneas de un solo tornillo prefieren los reductores helicoidales endurecidos, la combinación de alta velocidad favorece los tipos planetarios y las plantas flexibles prefieren las cajas de engranajes modulares.
| Proceso de extrusión | Velocidad típica del tornillo | Carácter de deber | Familia de reductores recomendada |
|---|---|---|---|
| Película, lámina y tubo de un solo tornillo | 30-120 rpm | Torque continuo y estable | Eje helicoidal/paralelo endurecido |
| Compuesto de doble tornillo | 150-600 rpm | Alto power density, axial thrust | Reductores de engranajes planetarios |
| Extrusión de caucho y elastómero | 10-60 rpm | Par muy alto, alto calor | Cilíndrico endurecido, factor de servicio generoso |
| Perfilado y peletizado con paradas frecuentes | 20-150 rpm | Arranques y paradas cíclicas | Caja de cambios modular para trabajos pesados |
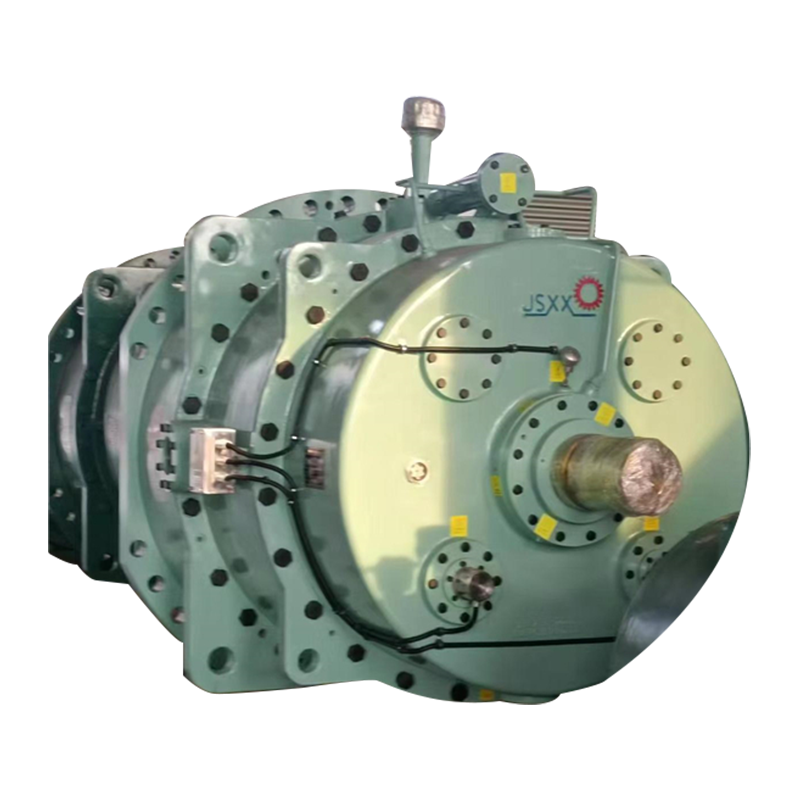
Para una línea típica de un solo tornillo, la familia cilíndrica endurecida ofrece el mejor equilibrio entre torque, eficiencia y costo cuando se dimensiona con un factor de servicio adecuado. Cuando el espacio es reducido y la densidad de potencia es la prioridad, una reductor de engranajes planetarios Proporciona un mayor par por unidad de volumen con múltiples etapas planetarias. Para plantas que reconfiguran líneas o cambian procesos con frecuencia, un caja de cambios modular para trabajo pesado permite componentes intercambiables y cambios de relación más simples durante la vida útil de la línea.
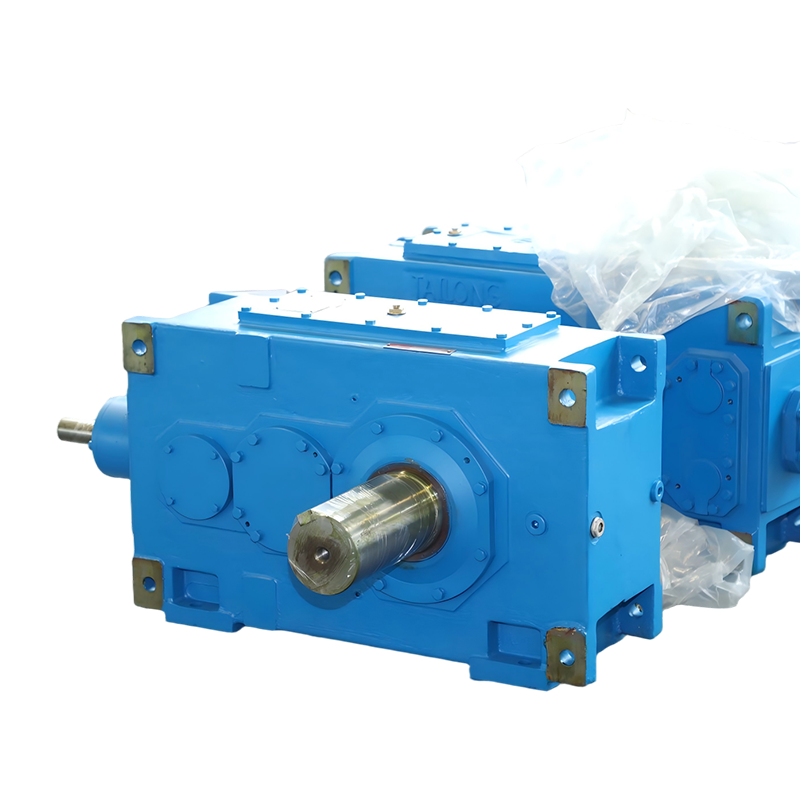 Fabricante de cajas de engranajes modulares de servicio pesado, fábrica Taixing Reducer es un fabricante y fábrica de cajas de engranajes modulares de servicio pesado en China, con años de experiencia en reductores de velocidad industriales. Entero... Ver producto →
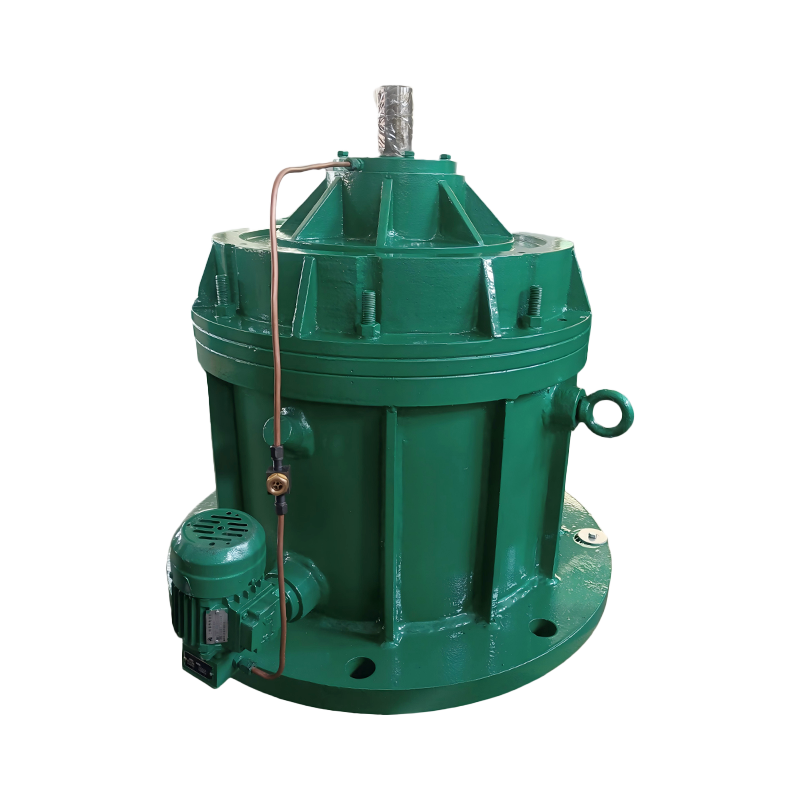 Fabricante de reductores de engranajes planetarios, fábrica Taixing Reducer es un fabricante y fábrica de reductores de engranajes planetarios en China, con años de experiencia en reductores de velocidad industriales. Venta al por mayor... Ver producto →
Lista de verificación de compra de reductores de engranajes endurecidos para extrusoras
Analice estos siete puntos antes de realizar el pedido; cada uno de ellos ha provocado una verdadera sustitución o reconstrucción en las plantas de extrusión.
- Calcule el par de salida requerido: potencia del motor (kW) x 9550 dividido por la velocidad del tornillo (rpm), multiplicado por un factor de servicio de al menos 1,5.
- Especifique una dureza de la superficie del diente de al menos 58 HRC carburada para extrusión continua; Acepte el endurecimiento por inducción solo para líneas cíclicas ligeras.
- Compare la potencia térmica con la carga continua promedio, no solo con la placa de identificación del motor.
- Verifique las relaciones disponibles con la ventana de velocidad del tornillo: 20-150 rpm para la mayoría de los plásticos, hasta 600 rpm para compuestos.
- Confirme la clasificación de carga de empuje cuando la fuerza axial del tornillo ingrese a la carcasa del reductor.
- Revisión del modo de lubricación: salpicadura para líneas pequeñas intermitentes, circulación forzada con enfriamiento para 24 horas al día, 7 días a la semana y altas temperaturas ambientales.
- Solicite datos medidos de ruido, vibración y precisión de engranajes en clases DIN o ISO, no solo clasificaciones de catálogo.
Preguntas frecuentes: Reductores de engranajes endurecidos para extrusoras
¿Qué significa "endurecido" en un reductor de engranajes endurecido?
Endurecido se refiere a la superficie del diente del engranaje. El engranaje está cementado o endurecido por inducción para que el flanco alcance una gran dureza mientras que el núcleo se mantiene resistente. En los reductores de extrusora industriales, la especificación estándar es cementada a 58-62 HRC con un acabado esmerilado.
¿Cuánto tiempo debe durar un reductor de engranajes endurecido antes de una reconstrucción?
Con el tamaño, la lubricación y la refrigeración correctos, un reductor endurecido en el servicio de extrusión puede funcionar entre 50.000 y 100.000 horas antes de que sea necesario reemplazar el engranaje (normalmente entre 10 y 15 años de producción continua), frente a sólo unos pocos años para engranajes blandos bajo la misma carga.
¿Puedo utilizar un reductor de cinta transportadora en una extrusora?
No sin volver a calcular. Las extrusoras exigen un mayor factor de servicio, un par constante y una capacidad térmica real. Un reductor de cinta transportadora puede compartir la misma relación pero carecer de la clasificación térmica para una extrusión las 24 horas del día, por lo que se sobrecalentará o se perforará mucho antes de su vida útil nominal.
¿Por qué los pequeños engranajes del extrusor se desgastan tan rápido?
Porque a menudo están hechos de latón blando o acero sinterizado para reducir costos, y el desgaste es fundamentalmente un problema de dureza de la superficie. Se aplica la misma razón por la que los reductores de extrusoras industriales especifican flancos endurecidos: la dureza, no la resistencia bruta, controla el desgaste por deslizamiento y las picaduras.
Recomendación final
un extruder hardened gear reducer earns its premium through longer life, stable backlash, lower operating temperature and fewer unplanned stops. The practical buying rule is simple: size torque with a service factor of at least 1.5, insist on carburized-and-ground tooth flanks, and verify the thermal rating against your worst continuous case.
Antes de finalizar la especificación, revise nuestra reductor de engranajes planetarios technical guide si su proceso se ejecuta a alta velocidad de entrada o distancias entre centros estrechas; Las disposiciones planetarias a menudo superan a las helicoidales en ese régimen. Después del parto, siga las Notas de instalación y puesta en servicio del reductor de alta potencia. , porque la precisión del montaje y la alineación determinan una gran parte de la vida útil.
Taixing Reducer Co., Ltd. ha fabricado estas familias de reductores desde 1984, con rectificado interno de engranajes de hasta 3 metros, tallado con fresado de hasta 3,2 metros, 16 series, más de 10 000 especificaciones y una producción anual de 200 000 unidades, incluidas configuraciones de accionamiento de extrusora no estándar. Esa profundidad de fabricación es lo que hace que un reductor de engranajes endurecido sea una inversión única en lugar de un gasto recurrente.