Reductor de engranajes de eje paralelo: principio de funcionamiento, selección y adaptación de funciones
Nov 03, 2026
Un reductor de engranajes de eje paralelo es una caja de cambios que transmite potencia entre dos ejes que se encuentran en ejes paralelos, reduciendo la velocidad del motor y multiplicando el par en el proceso. Si una máquina accionada necesita una relación entre aproximadamente 1,25:1 y 200:1, una eficiencia superior al 95 por ciento y una unidad a la que se pueda realizar mantenimiento sin desmontar todo el tren motriz, este diseño suele ser la respuesta más económica. Deja de ser la respuesta correcta una vez que la densidad de par en un espacio confinado, o una disposición de eje en ángulo recto, se convierte en la restricción decisiva.
Lo que sigue cubre la geometría, las opciones de superficie de los dientes que establecen la capacidad de carga real, las verificaciones de selección que previenen fallas tempranas y cómo se compara el diseño con las alternativas planetarias y de tornillo sin fin en el servicio industrial ordinario.
Qué define un reductor de engranajes de eje paralelo
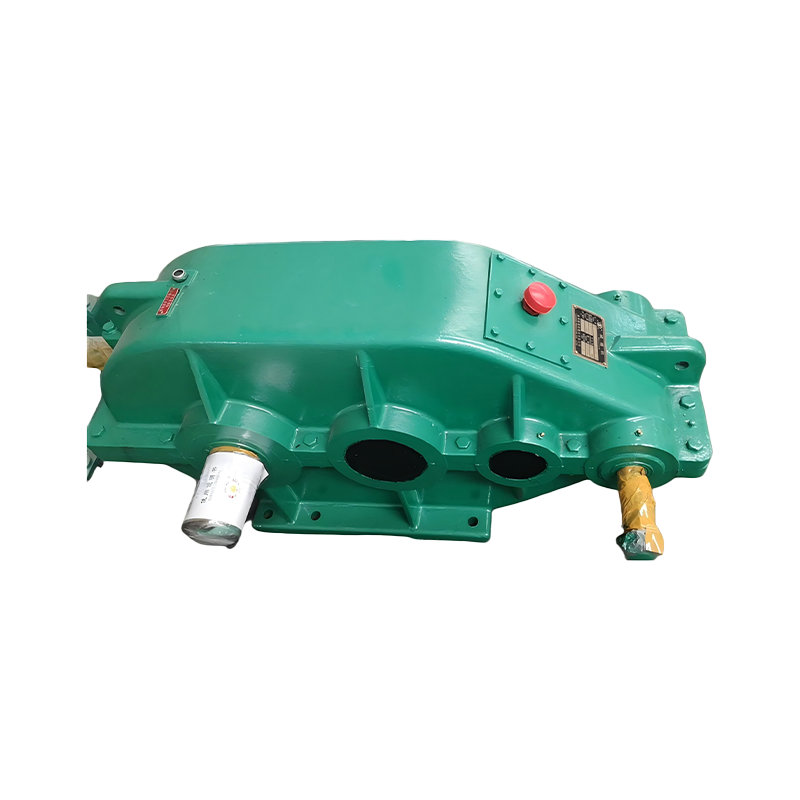
La característica definitoria es la geometría más que el tipo de engranaje: los ejes de entrada y salida corren paralelos entre sí pero están desplazados por una distancia central fija, y cada etapa de reducción es simplemente un par de engranajes transportados en esos ejes paralelos.
Esa disposición produce una carcasa larga y relativamente baja, generalmente dividida horizontalmente a lo largo de la línea central del eje, lo que facilita la inspección y el reemplazo de los rodamientos. Las características prácticas se ven así:
- Relación de etapas de aproximadamente 3:1 a 8:1 por par helicoidal; Tres etapas alcanzan 200:1 y más.
- Los engranajes helicoidales son estándar en cargas ligeras porque el contacto de los dientes superpuestos distribuye la carga y reduce el ruido; El engranaje recto sigue siendo común en trabajos lentos y de marcha atrás.
- Las opciones de salida incluyen ejes sólidos con chavetas, ejes huecos con discos de contracción y montaje con brida o pie.
- La entrada puede acoplarse directamente a un motor, equiparse con una polea para correa o suministrarse como un motorreductor con el motor embridado a la carcasa.
- La eficiencia es alta y el deslizamiento es efectivamente cero, por lo que la velocidad de salida sigue la velocidad de entrada con precisión, lo cual es importante para las tareas de medición e indexación.
Cómo funciona el camino de la energía y dónde aparecen las pérdidas
Cada etapa convierte la velocidad en torque con una pérdida de aproximadamente 1 a 2 por ciento, por lo que la eficiencia general de un reductor de eje paralelo se decide principalmente por la cantidad de etapas que contiene y no por un solo detalle de fabricación.
Una unidad de dos etapas normalmente aterriza alrededor del 97 por ciento, una unidad de tres etapas entre el 95 y el 96 por ciento. Las pérdidas se dividen en tres áreas: engranaje de dientes, fricción de rodamientos y agitación de aceite. El batido es el que más a menudo se pasa por alto. Una caja de cambios lubricada por salpicadura excesivamente llena puede elevar la temperatura del cárter a más de 90 grados Celsius incluso cuando la clasificación mecánica no está ni cerca de su límite, y la degradación del aceite resultante acorta la vida útil de los cojinetes mucho antes de que los engranajes muestren desgaste.
Por este motivo, la capacidad térmica debe comprobarse junto con la capacidad mecánica. A altas velocidades de entrada, o cuando la unidad se encuentra en un gabinete caliente sin flujo de aire, la clasificación térmica puede ser la restricción vinculante en lugar del torque.
Opciones de superficie del diente y capacidad de carga
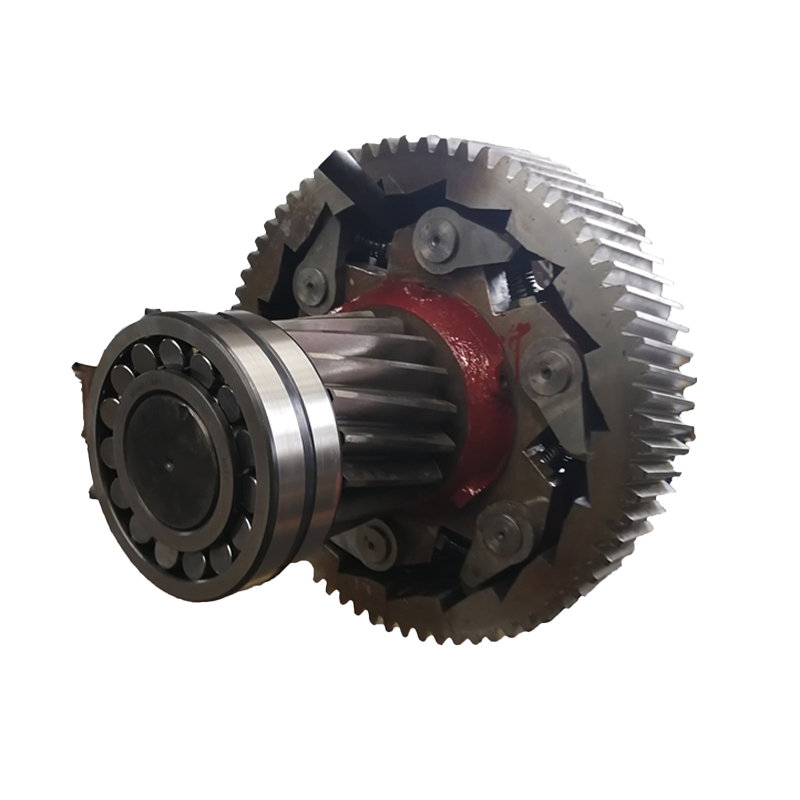
La dureza del diente decide cuánto torque puede soportar una distancia entre centros determinada y determina el precio más que cualquier otra opción de especificación única.
| Superficie del diente | Dureza típica | Capacidad de carga | Deber típico |
|---|---|---|---|
| Superficie dental blanda | Menos de 350 HB | Moderado; marco más grande para el mismo par | Maquinaria general, proyectos de bajo impacto y sensibles a los costos. |
| Superficie semidura | Alrededor de 350 a 400 HB | Buen equilibrio entre fuerza y suavidad de marcha. | Transportadores, mezcladores, ventiladores, funcionamiento continuo de servicio medio |
| Endurecido y rectificado | 45 a 62 HRC | Más alto; marco más pequeño para el mismo par | Molinos, grúas, trituradoras, arranque o marcha atrás frecuentes |
Los dientes endurecidos y rectificados no son automáticamente la mejor compra. Cuestan más por unidad y, a baja potencia y con un trabajo suave, la capacidad adicional simplemente se paga y nunca se utiliza. El error inverso es más costoso: especificar una unidad de dientes blandos para un transportador que arranca completamente cargado tres veces por hora generalmente termina con picaduras dentro del primer año.
Nuestras unidades cilíndricas endurecidas y de dureza media siguen las mismas convenciones de alojamiento y montaje, por lo que generalmente se puede actualizar el tamaño de un marco con el mismo espacio si aumenta el servicio.
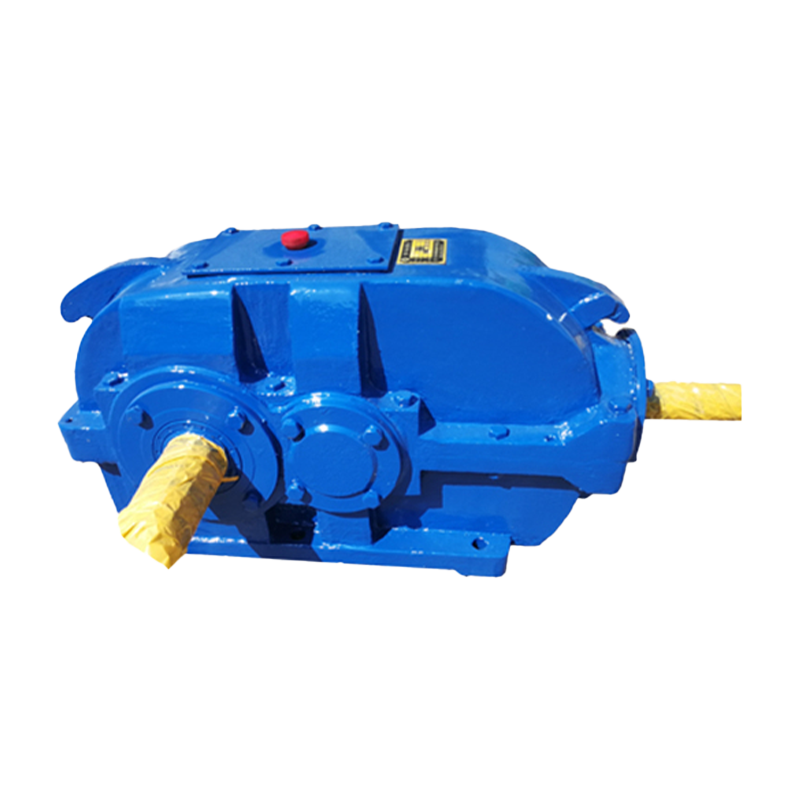 Reductor de engranajes cilíndricos de superficie de dientes duros Para transmisiones industriales de carga pesada, este reductor compacto ofrece engranajes rectificados endurecidos, alta capacidad de carga y características de protección para condiciones operativas exigentes. Ver producto →
Hacer coincidir el reductor con el trabajo real
La selección debe comenzar a partir de la curva de par de la máquina accionada, no de la placa de identificación del motor, porque el par de arranque, el par de arranque y las sobrecargas momentáneas son los que realmente dimensionan la caja de cambios.
Resuelva estos puntos antes de fijar el tamaño de un marco:
- Factor de servicio: alrededor de 1,0 para cargas uniformes, 1,25 para golpes moderados, 1,5 o superior para golpes fuertes y arranques frecuentes.
- Par máximo, incluidas las condiciones de arranque y parada, no solo el par de funcionamiento.
- Velocidad de salida requerida y su tolerancia; un error de velocidad del uno o dos por ciento puede alterar un proceso de medición o dosificación.
- Cargas radiales y axiales aplicadas al eje de salida mediante poleas, ruedas dentadas o acoplamientos.
- Ciclo de trabajo en horas por día, arranques por hora y si la unidad retrocede.
- Temperatura ambiente, altitud y aire de refrigeración disponible alrededor de la carcasa.
- Orientación de montaje, ya que el nivel de aceite y la posición del respiradero cambian con él.
- Margen de juego si el equipo impulsado tiene requisitos de posicionamiento.
- Clasificación térmica frente a la potencia absorbida real en las condiciones del sitio.
Las unidades de esta clase están disponibles en una amplia gama de tamaños y relaciones de bastidor, lo que hace que un intercambio similar sea práctico cuando se vuelve a calificar una unidad existente.
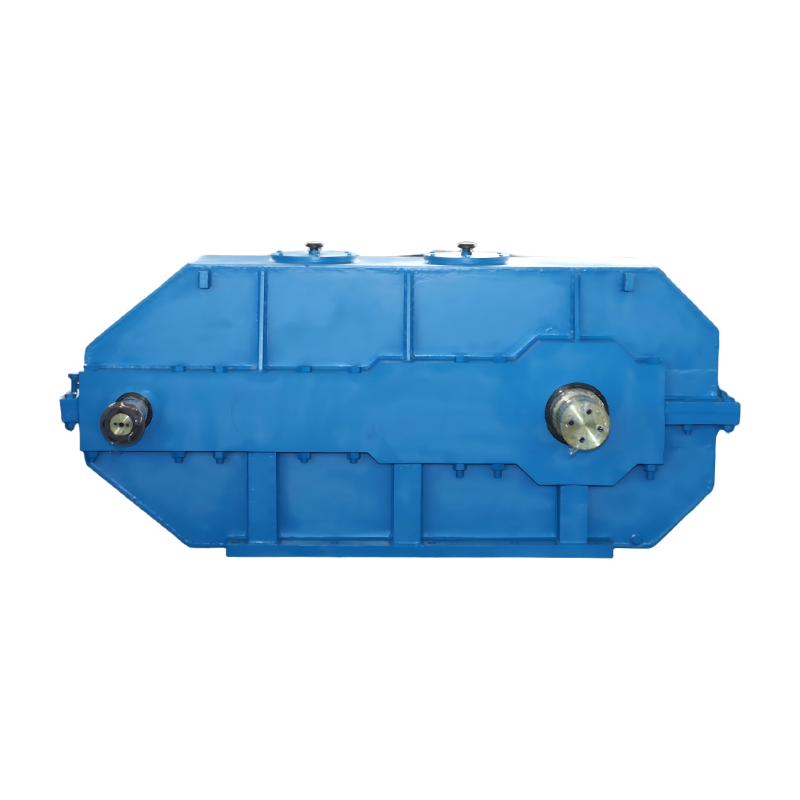 Reductor de engranajes cilíndricos con superficie de dientes de dureza media Un reductor cilíndrico rentable para cargas moderadas, con engranajes de aleación de acero templado, montaje modular y amplias opciones de bastidor y relación para reclasificar unidades existentes. Ver producto →
Diseños de eje paralelo versus planetario y gusano
Las unidades de eje paralelo ganan en eficiencia y costo de compra en relaciones moderadas, las unidades planetarias ganan en densidad de torque y montaje coaxial, y las unidades de tornillo sin fin ganan en relación por etapa y en sostener una carga sin freno.
| Diseño | Eficiencia | Ratio por etapa | Huella | Mejor ajuste |
|---|---|---|---|---|
| Eje paralelo | 95 a 98 por ciento | 3:1 a 8:1 | Ejes largos, bajos y desplazados. | Transportadores, molinos, grúas, servicio continuo en general. |
| planetario | 94 a 97 por ciento | 3:1 a 10:1 | Compacto, coaxial | Espacios reducidos, alta densidad de torsión, equipos móviles |
| gusano | 50 a 90 por ciento dependiendo de la proporción | 5:1 a 100:1 | Ángulo recto, compacto | Altas relaciones, baja potencia y servicio de retención autoblocante. |
La brecha de eficiencia es fácil de subestimar. En un propulsor de 75 kW que funciona 6.000 horas al año, la diferencia entre el 96 por ciento y el 70 por ciento es de decenas de miles de kilovatios hora al año, lo que normalmente compensa la diferencia de precio en un par de años. Si desea tener una visión más amplia antes de comprometerse, esta guía para cómo funciona un reductor de engranajes industrial Abarca los fundamentos de cada familia.
Cuando la máquina accionada necesita un giro de 90 grados, generalmente se prefiere una unidad de hélice cónica en ángulo recto a agregar una caja de transferencia separada, porque cada componente adicional agrega costo, trabajo de alineación y otro punto de lubricación.
Donde los reductores de eje paralelo se ganan el sustento
Aparecen dondequiera que una máquina accionada funcione continuamente a una potencia de moderada a alta y el tren de transmisión tenga espacio para una caja de cambios en línea.
- Transportadores de cinta y cadena en minería, puertos y manipulación de graneles.
- Molinos de bolas y barras, donde el alto par y la velocidad constante importan más que la compacidad.
- Mecanismos de desplazamiento de grúa, polipasto y largo recorrido.
- Mezcladoras, agitadores y espesadores con alto par de arranque.
- Auxiliares de laminación, apiladores-recuperadores y equipos de perforación de tuberías.
- Extrusoras, bombas y ventiladores en planta de proceso.
El manejo de materiales a granel es el uso más grande y también es el deber que castiga de manera más visible la selección de tamaños insuficientes, porque un transportador que se atasca y se reinicia bajo carga completa aplica un par de choque muy por encima de su cifra de funcionamiento.
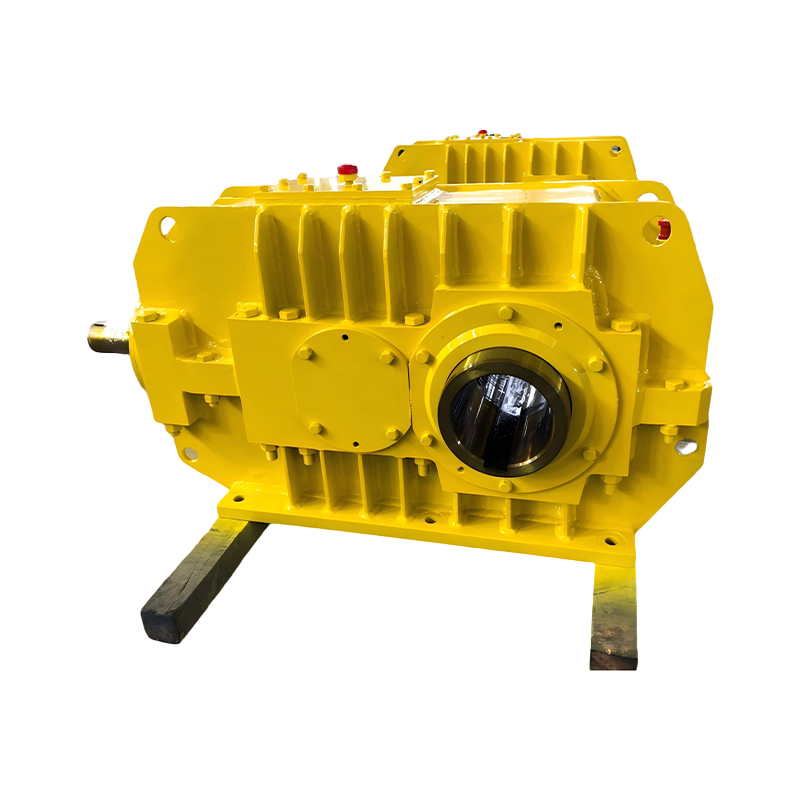 Reductor de transportador para sistemas transportadores de correa Un robusto accionamiento para transportador con engranajes endurecidos de alto torque, protección IP65 y tope antirretroceso opcional, adecuado para el manejo continuo de materiales a granel bajo polvo e impacto. Ver producto →
Instalación y mantenimiento que evitan fallos prematuros
La mayoría de las fallas prematuras de las cajas de cambios se deben a la alineación, la lubricación o la ventilación más que a los dientes del engranaje en sí.
- Verifique la alineación del eje con un indicador de cuadrante o una herramienta láser; unas pocas centésimas de milímetro de error angular son suficientes para cargar un rodamiento de manera desigual durante meses.
- Mantenga la tensión de la correa y la cadena dentro del límite del fabricante, ya que el exceso de tensión carga directamente el rodamiento de salida.
- Utilice el grado de viscosidad especificado para la temperatura ambiente real y nunca llene por encima de la marca de la mirilla.
- Drene y rellene después de las primeras 300 a 500 horas de funcionamiento, luego siga un intervalo de 5000 a 8000 horas con muestreo de aceite cada segundo servicio.
- Confirme que el respiradero y el tapón de nivel de aceite estén colocados según la orientación de montaje; una unidad que se gira de horizontal a vertical sin intercambiarlas tendrá fugas o morirá de hambre.
- Registre el ruido y la vibración durante la puesta en servicio para poder comparar las tendencias posteriores con una línea de base.
Para unidades almacenadas, llene con aceite, gire el eje manualmente mensualmente y mantenga el respiradero tapado hasta la instalación. Una caja de cambios que permanece al aire libre durante un año con la ventilación abierta acumulará condensación mucho antes de que acumule carga.
Preguntas frecuentes
¿Qué relación puede alcanzar un reductor de eje paralelo de una sola etapa?
En la práctica, de 3:1 a 8:1 con engranajes helicoidales. Son posibles relaciones de una sola etapa más altas, pero el piñón se vuelve pequeño y la carcasa crece, por lo que dos etapas suelen ser más baratas y duraderas.
¿Se puede montar verticalmente un reductor de eje paralelo?
Sí, pero las posiciones de nivel de aceite, respiradero y drenaje deben cambiarse para adaptarse a la orientación. Una unidad configurada para montaje horizontal no debe girarse sin confirmar la disposición de lubricación.
¿Los engranajes helicoidales son siempre mejores que los engranajes rectos?
Los engranajes helicoidales funcionan más silenciosamente y transportan más carga por unidad de ancho porque el contacto es gradual. Los engranajes rectos cuestan menos, no producen empuje axial y siguen siendo una buena opción para trabajos lentos, en marcha atrás o de baja potencia.
¿Por qué mi caja de cambios se calienta más de lo esperado?
Por lo general, sobrellenado, viscosidad incorrecta del aceite, respiradero bloqueado, sobrecarga sostenida o movimiento de aire insuficiente alrededor de la carcasa. Compruebe primero el nivel de aceite y luego la clasificación térmica frente a la potencia absorbida real.
¿Un reductor de eje paralelo sostiene una carga sin freno?
Generalmente no. Con engranajes helicoidales o rectos, la eficiencia es demasiado alta para el autobloqueo, por lo que se requiere un freno de retención o un tope antirretroceso para transportadores y polipastos inclinados.
Un reductor de engranajes de eje paralelo es una máquina sencilla que premia una especificación cuidadosa más que una instalación inteligente. Obtenga el factor de servicio, la dureza de los dientes y la clasificación térmica correctos, mantenga el aceite limpio y los ejes alineados, y una unidad bien elegida funcionará durante una década o más con nada más que cambios de fluido de rutina. Comience con el par y el ciclo de trabajo de la máquina accionada, luego confirme el tamaño del bastidor con los límites mecánicos y térmicos antes de realizar el pedido.
Contáctenos
-
Dirección de fábrica
No. 10, Taiyao North Road, ciudad de Yaowang, ciudad de Taixing, provincia de Jiangsu, China
- Correo electrónico
-
Teléfono
86-139 5115 9007
Copyright© TAIXING REDUCER CO., LTD. Rights Reserved.
Fabricante de reductores de engranajes industriales de China. Proveedor de reductor de velocidad personalizado